합금화 아연도금(GA) 피막의 원리: 제네시스가 겨울철 염화칼슘 폭탄에도 녹슬지 않는 비결
눈 덮인 겨울철 고속도로를 시원하게 질주한 뒤, 차체를 들어 올려 하부를 들여다보면 등골이 서늘해질 때가 있습니다. 도로 위에 하얗게 흩뿌려진 염화칼슘은 얼어붙은 눈과 뒤섞여 자동차 하부 틈새마다 끈적하게 달라붙습니다. 만약 차체가 단순한 생철판으로 만들어졌다면, 소금기를 머금은 수분이 닿는 즉시 붉은 녹이 슬기 시작해 불과 서너 해 만에 차체 프레임에 구멍이 숭숭 뚫리는 끔찍한 부식이 일어났을 것입니다. 현대차 제네시스와 같은 프리미엄 세단이 혹독한 폭설과 염화칼슘 폭탄 속에서도 10년 넘게 매끄럽고 견고한 하체 강성을 유지할 수 있는 비결은 무엇일까요? 그 해답은 눈에 보이지 않는 차체 강판 표면에 단단하게 맞물려 있는 마이크로 단위의 방패, 바로 ‘합금화 용융아연도금(GA, Galvannealed)’ 피막에 숨겨져 있습니다.
쇳물 샤워 후 다시 불을 지피다: 단순 도금을 넘어선 합금화의 마법
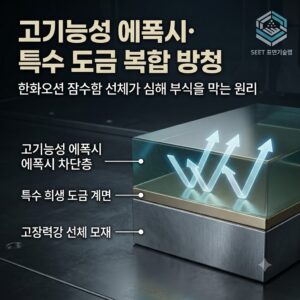
흔히 철판의 녹을 막는 방법으로 ‘용융아연도금(GI)’을 떠올립니다. 약 450°C 안팎으로 끓어오르는 액체 아연 도금조에 강판을 푹 담갔다 빼내면, 표면에 반짝이는 아연 코팅막이 입혀집니다. 아연은 철보다 먼저 산화되어 자신을 희생하면서 내부의 철을 지켜내는 ‘희생양극(Sacrificial Protection)’ 역할을 톡톡히 해냅니다.
하지만 현대차 제네시스 차체 외판과 골격재는 단순히 아연을 묻히는 것에 만족하지 않고 한 걸음 더 나아갑니다. 아연 쇳물을 묻히고 나온 강판을 식히지 않고, 곧바로 500°C가 넘는 고온의 유도 가열로 속으로 밀어 넣는 특수 열처리 공정을 거칩니다. 이 과정에서 놀라운 야금학적 변화가 일어납니다. 바깥쪽에 묻어있던 아연 원자와 속살인 철(강판)의 철 원자가 서로의 영역으로 미친 듯이 파고들며 엉겨 붙는 ‘상호 확산 현상’이 발생하는 것입니다.
그 결과, 표면의 순수 아연층은 강판과 완벽히 결합된 단단한 ‘철-아연 합금 결정체’로 다시 태어납니다. 이것이 바로 합금화 용융아연도금(GA) 강판입니다. 단순 도금이 금속 표면에 방수 페인트를 칠해둔 상태라면, GA 공정은 금속 표면 자체를 화학적으로 변형시켜 부식과 마찰에 끄떡없는 세라믹 같은 갑옷을 일체형으로 짜 넣은 셈입니다.
염화칼슘의 침투를 봉쇄하고 용접 불꽃을 길들이는 비결
겨울철 도로는 자동차 외판에 가혹한 시험대입니다. 타이어에서 튕겨 오른 굵은 모래알과 염화칼슘 결정은 시속 100km의 속도로 차체 하부를 강타합니다. 만약 표면 피막이 무르다면 이 돌멩이 세례(치핑)에 도막이 벗겨지고 틈새로 염화칼슘 염소 이온이 침투해 걷잡을 수 없는 녹을 피워 올립니다.
GA 피막은 철과 아연이 합금화되면서 표면 경도가 순수 아연 도금 강판보다 훨씬 단단해집니다. 도로에서 튀는 자갈 충격에도 흠집이 깊게 파이지 않아 염화칼슘이 철 표면에 닿는 길목을 원천 차단합니다. 게다가 표면을 전자현미경으로 확대해 보면 미세한 요철 구조를 띠고 있어, 차체 조립 후 분사하는 전착 도료(페인트)가 마치 벨크로 테이프처럼 빈틈없이 착 달라붙습니다. 도막 밀착력이 극대화되니 소금물이 파고들 틈새 자체가 생기지 않는 구조입니다.
차체를 수천 번 이어 붙이는 ‘스폿 용접’ 공정에서도 GA 피막은 독보적인 위력을 발휘합니다. 순수 아연은 녹는점이 낮아 용접 로봇의 구리 전극 팁에 끈적하게 들러붙어 용접 불량을 유발하고 전극 수명을 깎아먹기 일쑤입니다. 반면 철이 10% 안팎으로 섞인 GA 피막은 녹는점이 올라가 용접 스파크 속에서도 전극 손상이 적고, 로봇이 균일한 힘과 전류로 차체 접합부를 매끄럽게 꿰맬 수 있도록 돕습니다. 제네시스 특유의 비틀림 강성과 빈틈없는 차체 조립 품질이 바로 이 미세한 합금막 위에서 완성되는 것입니다.
10%의 철을 찾아라: 열처리 챔버 안에서 펼쳐지는 엔지니어의 사투
강판 코일이 공장 안을 질주하는 속도는 분당 100미터를 훌쩍 넘깁니다. 이 눈 깜짝할 사이에 수백 미터 길이의 연속 도금 라인(CGL)에서는 엔지니어들의 피를 말리는 정밀 제어가 펼쳐집니다.
합금화 열처리로에서 가장 중요한 핵심은 피막 내 ‘철(Fe) 함량’을 9~12% 구간에 정확히 가두는 일입니다. 온도가 단 몇 도만 낮거나 라인 속도가 조금만 빨라도 합금화가 덜 되는 ‘언더갈바닐링(Under-galvannealing)’이 발생해 표면에 미반응 아연이 얼룩덜룩 남고 도장성이 뚝 떨어집니다. 반대로 욕심을 내서 가열로 온도를 과하게 높이거나 오래 구워내면 철 함량이 13%를 넘어서는 ‘오버갈바닐링(Over-galvannealing)’ 사태가 벌어집니다.
철이 너무 많이 섞인 피막은 마치 유리처럼 극도로 취약해집니다. 이 강판을 거대한 프레스 기계에 넣고 자동차 펜더나 도어 형태로 강하게 찍어 누르는 순간, 피막이 가루처럼 부서져 하얗게 흩날리는 ‘파우더링(Powdering)’ 현상이 발생합니다. 코팅막이 가루가 되어 떨어져 나간 부위는 결국 출고 후 염화칼슘에 그대로 노출되어 붉은 녹의 시발점이 되고 맙니다. 매끄러운 성형성을 유지하면서도 돌멩이와 소금기를 막아내는 완벽한 경도를 뽑아내기 위해, 현장 엔지니어들은 광학 센서와 복사열 온도계를 1초도 쉬지 않고 모니터링하며 가열로의 불꽃을 미세하게 조율합니다.
도금층은 무조건 두꺼워야 녹을 잘 막는다는 오해
금속 표면 처리를 이야기할 때 현장 밖에서 가장 흔히 접하는 오해 중 하나는 “도금 두께는 두꺼우면 두꺼울수록 방청 효과가 뛰어나다”는 맹신입니다. 물론 바닷속에 박혀 있는 교각이나 선박의 닻줄처럼 거친 환경의 거대 구조물이라면 아연을 수백 마이크로미터씩 두껍게 덮는 것이 유리할 수 있습니다.
하지만 고속으로 달리며 공기역학적 곡선을 뽐내야 하는 현대의 프리미엄 자동차 차체에서는 완전히 다른 물리 법칙이 적용됩니다. GA 피막의 두께는 보통 5~7μm 내외, 즉 머리카락 굵기의 10분의 1 수준에 불과합니다. 만약 방청 효과를 높이겠다고 피막을 20μm 이상 두껍게 올리면 어떻게 될까요? 강판을 정밀하게 구부리고 당겨 입체적인 차체 곡면을 만드는 프레스 성형 과정에서 두꺼워진 합금층이 가해지는 응력을 버티지 못하고 통째로 박리되어 껍질처럼 벗겨져 나갑니다.
결국 자동차 방청의 핵심은 피막을 무작정 두껍게 쌓는 물리적 두께 싸움이 아니라, 얇은 두께 속에서 철과 아연의 원자 배열을 얼마나 치밀하고 단단하게 결속시키느냐는 ‘계면 야금학의 승부’입니다. 제네시스가 눈 덮인 도로 위 염화칼슘 폭탄 속을 거침없이 내달릴 수 있는 든든함은 화려한 겉모습이 아닌, 강판과 도막 사이에서 5μm의 얇은 두께로 침묵을 지키는 정밀 합금화 피막의 단단한 과학적 설계에서 비롯됩니다.

댓글 0
첫 댓글을 남겨보세요.